德普瑞智能装备-GFG气体传感器-Salzer开关-AVENTICS电磁阀-Novotechnik位移传感器
全国咨询热线:18933354718

转速是液压试验台、齿轮箱、风机、泵机组上最常见的监测量之一,也是最容易出现「读数不对」的监测量。异常基本落在三种表现里:显示为零、数值乱跳、成倍偏大或偏小。这三种表现对应的问题完全不同,先分类再动手,比一头扎进程序里改参数有效得多。
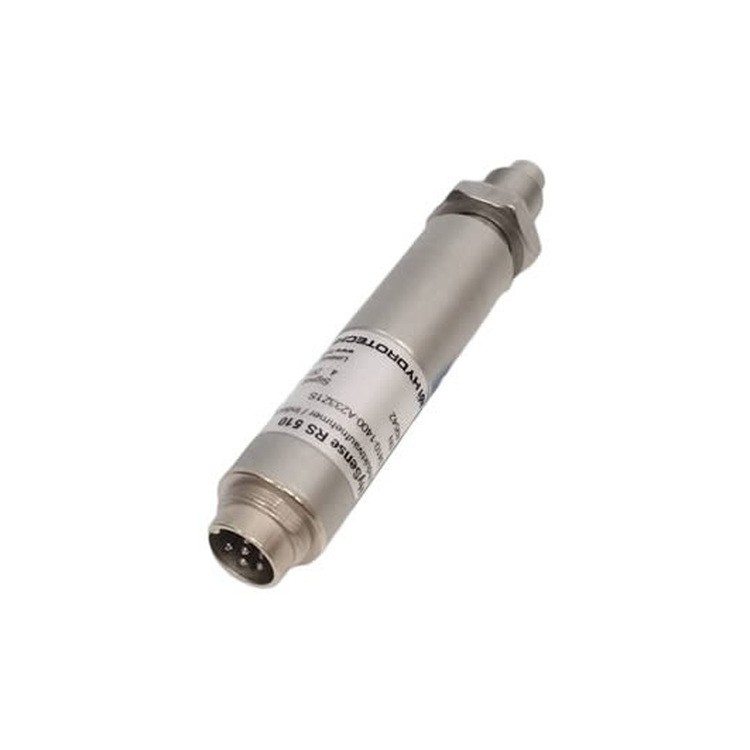
Hydrotechnik 3410-1400-A233Z1S 是电感式转速/频率传感器,靠铁磁齿经过探头时磁通量变化产生信号,不接触介质、外置安装。型号分段:3410 是 RS510 系列订货前缀,1400 是规格代码,A233Z1S 是输出、螺纹、插头、防护与特殊版本编码。它的检测频率范围 1~5000Hz,供电 10~30VDC,两线制回路,输出 4~20mA(内置最多 10 点线性校正),接口为 M16×0.75 六芯圆形插头,防护 IP67,工作温度 −40~+100℃。
注意这里的关键词:铁磁齿。它测的是齿的通过次数,不是转速本身。齿数、齿形、气隙任何一个变了,读数就变。这就是为什么「成倍偏」几乎总是设置问题,而不是传感器坏了。
气隙是第一嫌疑。电感式传感器靠磁通变化工作,探头与齿顶的距离超过一定值,信号幅度就掉到触发阈值以下。装配时经常出现「螺纹拧到底」或「为了避开干涉往外退了两圈」两种情况,前者可能蹭齿,后者直接没信号。
检查顺序:手动盘车,用塞尺或垫片确认探头与齿顶的间隙在厂家规定范围内且整圈均匀(偏心会让间隙时大时小,表现为低速丢齿);再看六芯插头是否插到底、锁紧环是否拧紧(IP67 靠的就是这道密封与压紧);最后用万用表量回路电流,正常应有 4mA 以上的回路电流,没有电流说明供电或线缆断了。
还有一种「零读数」是假故障:设备确实没转,或者转速低于传感器下限(1Hz)。低速盘车时齿通过频率太低,仪表按「无信号」处理,这是正常的。
乱跳分两种:小幅抖动(±1~2%)和大幅跳变(忽高忽低甚至归零)。前者多是信号质量与接地问题,后者多是丢齿或齿面损伤。
| 现象 | 常见原因 | 验证方法 |
|---|---|---|
| 小幅抖动 | 屏蔽层未单端接地、走线与变频器动力线并行、探头松动 | 把信号线临时换一条短屏蔽线直连,抖动消失即为布线问题 |
| 大幅跳变并偶发归零 | 气隙偏大导致低速丢齿、齿面有油泥或锈蚀、齿顶倒角过大 | 盘车逐齿观察信号指示灯,找出无信号的角度位置 |
| 只在某个转速段异常 | 该转速下出现机械共振,探头支架抖动 | 改变支架刚度或加支撑后复测 |
| 启动瞬间跳满量程 | 软启动阶段电磁干扰,或量程下限设置过窄 | 在 PLC 侧加 0.5~1s 滤波窗口观察是否消失 |
屏蔽接地的做法值得单独说:屏蔽层应只在控制柜侧单端接地,现场侧悬空。两端都接会形成地环路,变频器的高频干扰会直接叠加到 4-20mA 回路上。
如果显示值恰好是实际转速的 2 倍、3 倍、齿数倍,或者只有 1/2、1/3,基本不用怀疑传感器——是每转脉冲数(PPR)设置与实际齿数不一致。齿轮有 60 齿却按 30 齿设置,读数就是 2 倍;反之则是 1/2。
核对方法:盘车一圈,数清参与触发的齿数(注意缺齿、键槽、平衡孔不算),再对照仪表或 PLC 里的 PPR 参数。有些齿圈有定位缺齿用于判向,这类齿圈的计数要按厂家说明扣除。
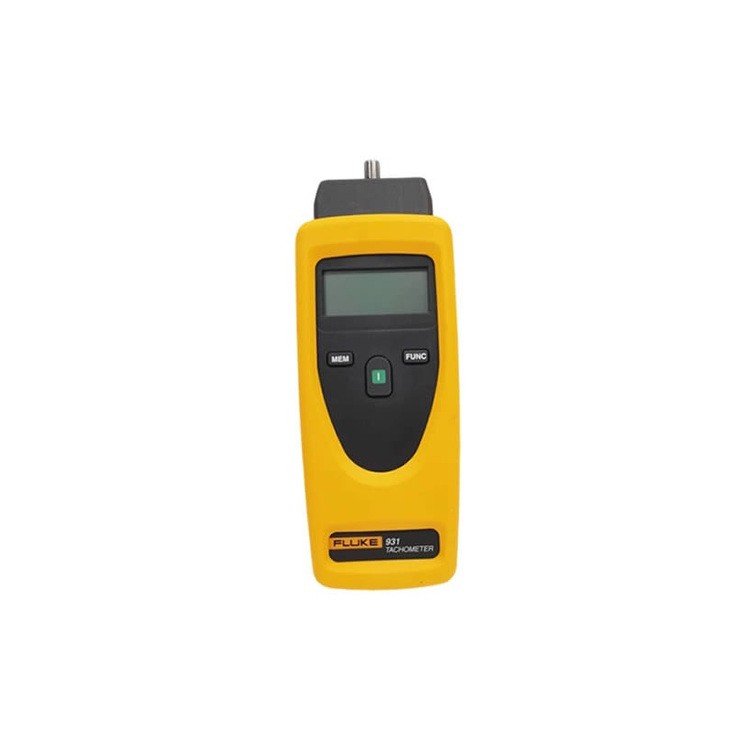
用 Fluke 931 交叉验证是最快的一步:光电模式(1~99999RPM,最大距离 500mm)在旋转件上贴一片反光贴纸,直接读出真实转速,与系统显示值对比。931 的精度为 ±0.02% 读数 +1 个字,作为基准足够;接触模式配转轮还能测线速度,适合辊筒、输送带这类表面速度要求高的场合。对比结果能立刻区分「传感器测错」和「显示换算错」。
传感器支持内置最多 10 点线性校正,这在更换探头或大修后很有用:在 20%、40%、60%、80%、100% 额定转速各取一点,用 931 的读数作为基准修正,比只做两点标定准确得多。
最后建议把三个数记进设备档案:齿数、气隙、额定转速下的回路电流。下次出现异常,三个数一对比,问题在哪一环基本就清楚了。
上一篇:气路单向阀反向串气、动作变慢怎么查:开启压力、安装方向与阀座的三个判断点
下一篇:没有了!
©2026 deppre.com.cn 德普瑞 版权所有 主营:GFG气体传感器,Salzer开关,AVENTICS电磁阀,Novotechnik传感器,ACECO刀具,Phytron电机 工信部备案号:粤ICP备15055877号-6
 帮助中心