德普瑞智能装备-GFG气体传感器-Salzer开关-AVENTICS电磁阀-Novotechnik位移传感器
全国咨询热线:18933354718

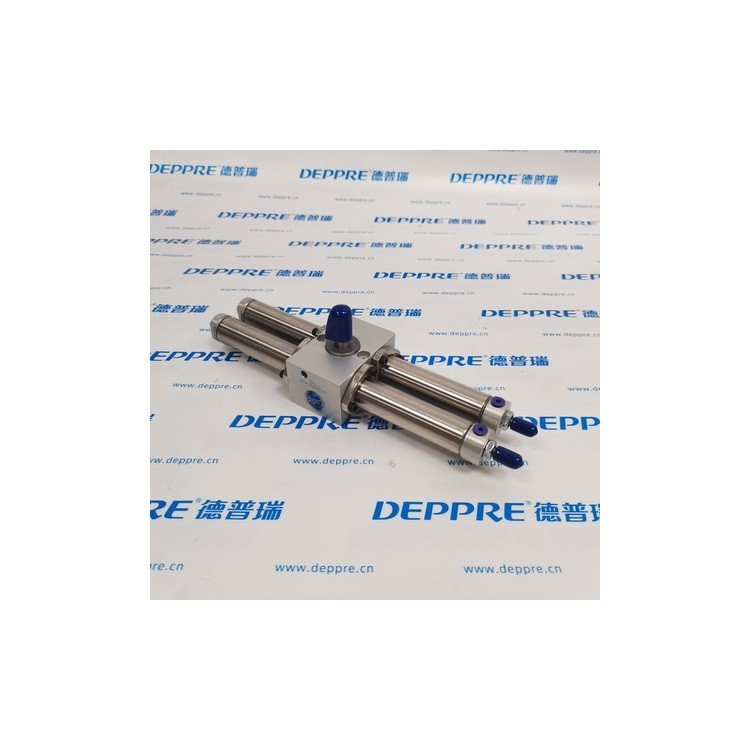
双齿条旋转气缸(摆动气缸)把气压的直线推力通过齿条—齿轮副转成有限角度回转,常见于翻转、分度、阀门开关与夹紧回转工位。它出问题时表现很集中:角度对不上、动作不到位、末端「砸」一下。这三类现象分别指向不同的检查点,按下面的顺序查,比拆开看内部更有效。
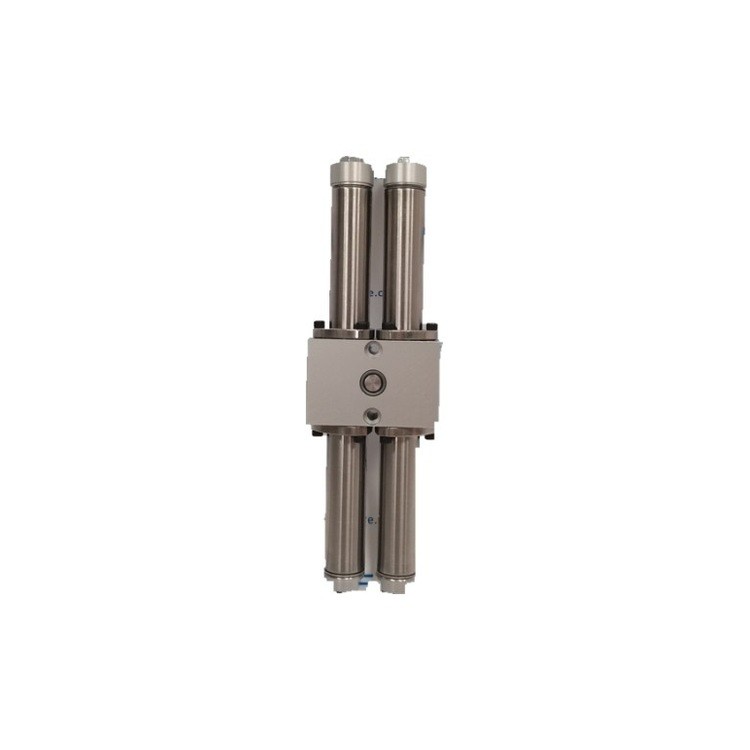
壳体中部的输出轴上装着小齿轮,两侧各有一根缸筒,筒内活塞与齿条连成一体。一端进气时,两个活塞同向移动,两条齿条共同推动小齿轮转动,轴随之旋转;另一端进气则反向。由此带来三个特点:
摆角不到位最常见的原因不是气缸坏了,而是压力不够或流量不足。先看压力表:同系列执行器的输出扭矩与气压近似成正比,气压从 10bar 降到 6bar,扭矩只剩六成,带惯量负载就会停在半路。再看管径与接头:细管、快插接头缩径、过滤器堵塞都会造成瞬时流量不足,表现为「空载能动、带载不动」。
旋转气缸的速度控制应使用排气节流(进气全开、排气可调),这样背压能提供阻尼。若把节流装在进气侧,动作会发「冲」,末端直接撞击限位。末端冲击大的另一个原因是缓冲缺失:大角度(如 360°)回转的负载惯量大,应在气路上加缓冲阀或在机械上加减震垫,仅靠气缸自身缓冲能力有限。
两端各有一个调节螺钉,用于设定起止角(常规可调范围约各 45°)。现场常见两种错误:一是调试后忘记锁紧螺母,运行振动使螺钉退让,角度慢慢跑偏;二是把螺钉拧到底强行限位,齿条长期顶死在螺钉端面,造成端部磨损与动作不到位。正确做法是调到目标角度后锁紧,并留出微小余量,让缓冲吸收剩余能量。
断电断气后手动回转输出轴,感受是否有明显的空程。空程偏大说明齿条齿面或小齿轮磨损,典型表现是换向时角度滞后、定位重复性变差。此时调整角度螺钉没用,只能更换齿条/齿轮组件。频繁往复、末端有冲击的工位磨损最快,改善气路缓冲能明显延长寿命。
旋转气缸的输出轴不应承受径向力。现场若用链轮、连杆或直接套装的方式连接,偏心和悬臂会让轴承受额外弯矩,表现为单方向转动吃力、轴封处渗气、角度重复性差。正确做法是用可补偿偏差的联轴器,并保证被驱动件有独立支撑。安装面也要平整,四个螺孔均匀受力,装好后先手动回转确认全程无卡滞再通气。
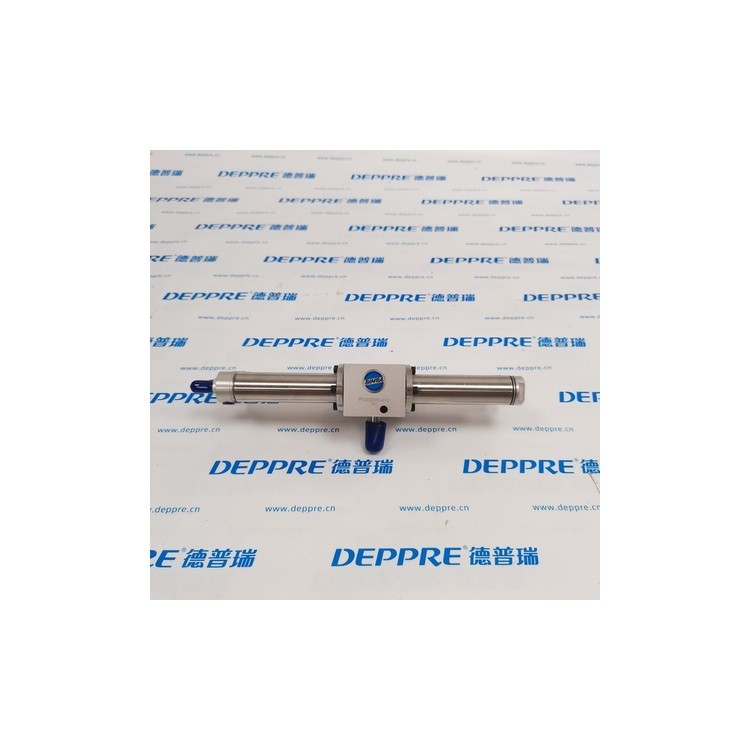
高温工况(如烘箱、热压工位)必须使用氟橡胶密封的高温型,普通丁腈密封在 100℃ 以上会硬化失弹,表现为动作变慢、保压掉压、端盖渗气。另外注意气口规格:这类执行器常用 #10-32 细牙螺纹,接管时用力过猛会损坏铝合金端盖螺纹,一旦滑牙只能换端盖,不能靠生料带硬堵。
| 现象 | 常见原因 | 处理 |
|---|---|---|
| 摆角不到位 | 气压不足、流量不够、角度螺钉限位过紧 | 提压、加粗管路、重调螺钉并锁紧 |
| 不回位或回位慢 | 排气节流过小、密封老化、齿条卡滞 | 调整节流、更换密封件、清理内部 |
| 末端冲击大 | 进气节流、缺缓冲、负载惯量大 | 改排气节流、加缓冲、降速 |
| 换向角度滞后 | 齿条齿轮磨损、背隙增大 | 更换齿条/齿轮组件 |
| 单方向吃力 | 输出轴承受径向力、同轴度差 | 改用可补偿联轴器、加独立支撑 |
| 端盖渗气 | 高温使密封硬化、螺纹损伤 | 换高温氟橡胶件、修/换端盖 |
在售 Bimba PT-033360-A1V 为 3/4 英寸缸径、360° 回转、两端带角度调节的高温型双齿条执行器,同系列还有 45°、90°、180°、270° 等标准角度可选。若现场角度与扭矩不匹配,可提供负载惯量、气压与节拍,我们协助核算选型。
©2026 deppre.com.cn 德普瑞 版权所有 主营:GFG气体传感器,Salzer开关,AVENTICS电磁阀,Novotechnik传感器,ACECO刀具,Phytron电机 工信部备案号:粤ICP备15055877号-6
 帮助中心